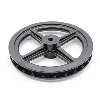
Tłoczenia koła zamachowego jest rodzajem stemplowania, środki zapewnienia dokładności zawarte są głównie w skali intensywnej produkcji czytania i pleśni. Kształt, gięcia i grubość tłoczenie części są czynniki, które należy uwzględnić.
Tłoczenia koła zamachowego wygląda pięknie, design standard, trwałe
W celu zapewnienia dokładności znakowania koła zamachowego, są uważane za niektóre cechy tłoczenia koła zamachowego, korzystanie z progressive matryce do gięcia jest analizowane i dokładność jest nieco niższa niż jeden kawałek gięcie umrzeć. Rozliczania sztyfty (płyty prowadzącej) bezpośrednio związane z dokładnością części wygląda następująco (grubość płyty części jest 0, 35 ~ 2. OMM): jednoczęściowe gięcia Die: Przewodnik szpilki (płyty prowadzącej) i części różnicy słyszalne 0,005 ~ 0,010 mm Progressive umrzeć gięcia: należy wziąć pod uwagę zużycie płytki wlotu i przewodnik, tłoczenie koła ręcznego wziąć 0,015 ~ o. 025 mm. zazwyczaj, H jest 2,5 razy razy promień gięcia Grubość płyty. Z powodu różnej grubości i twardości materiału przebicia koła zamachowego powinna służyć do zwiększenia działania zakrzywione resekcji tylnej do zapewnienia wartości H.
Tłoczenia proces i die sprzęt odnoszą się bezpośrednio w wyniku wytłaczania na koło zamachowe. Te trzy elementy stanowią linii produkcyjnej, tłoczenie koło ręczne połączenie z sobą do produkcji wysokiej jakości produktów tłoczenia.
Tłoczenie koła zamachowego produkcji w porównaniu do innych obróbki mechanicznej, tłoczenie części produktu jest prostsze, takich jak tłoczenia koła ręcznego spray painting technologia, obróbka powierzchni, itp. Tłoczenia strony koła jak długo, jak projekt formy, wewnętrznej struktury projektu, proces przetwarzania na adnotacji można się odwoływać. Wydajność produkcji tłoczników koła zamachowego jest wysoki, operacja jest wygodne i jest łatwe do zrealizowania mechanizacji i automatyzacji. To dlatego tłoczenia jest opierając się na wytłaczanie umrzeć i tłoczenie sprzęt do przetwarzania kompletny, prasy ogólnej liczby przejazdów na minutę można dotrzeć kilkadziesiąt razy, dużych prędkości ciśnienia tłoczenia koło ręczne do setki razy na minutę lub więcej niż tysiące i każdy skok wytłaczania może dostać cios.
W porównaniu z czesci blaszanych płci przeciwnej, kształt tłoczenia koła zamachowego jest mniej skomplikowany, i wytrzymałość i sztywność tłoczenia są wyższe. Tłoczenie części metalowe generalnie nie tnie gruzu produkcji, zużycia materiału jest mniej, nie ma potrzeby innych urządzeń grzewczych i w ten sposób jest prowincji materiału, tłoczenie koła ręcznego oszczędzania energii przetwarzania metody, metal tłoczenie części niższy koszt.